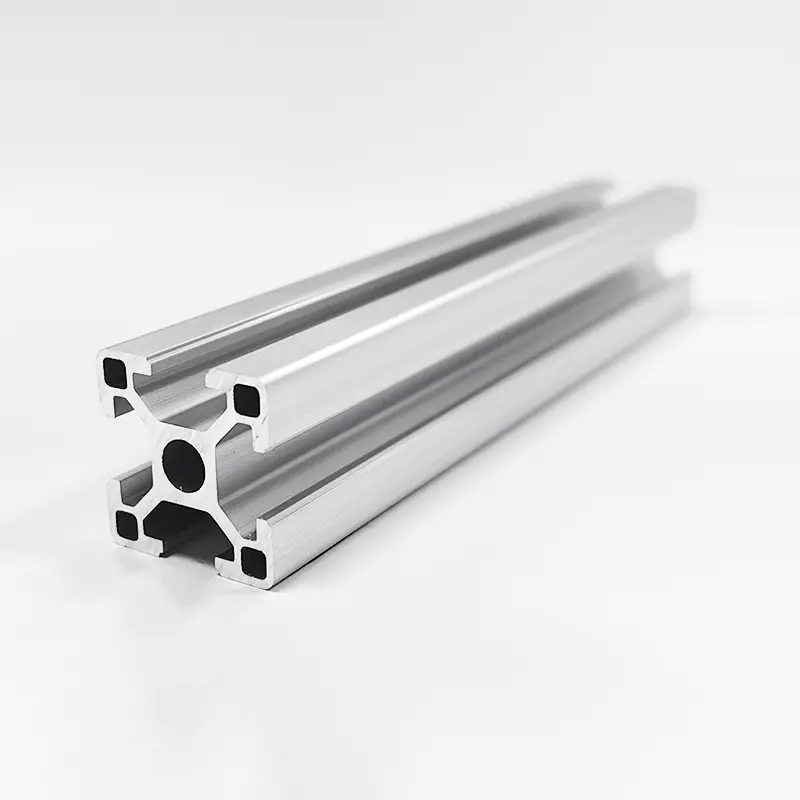
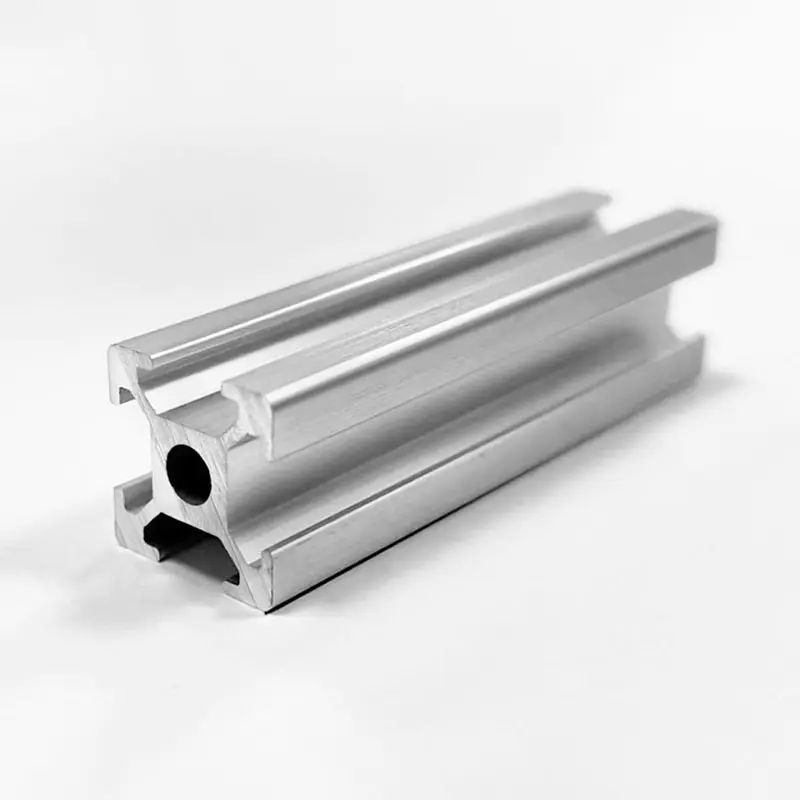
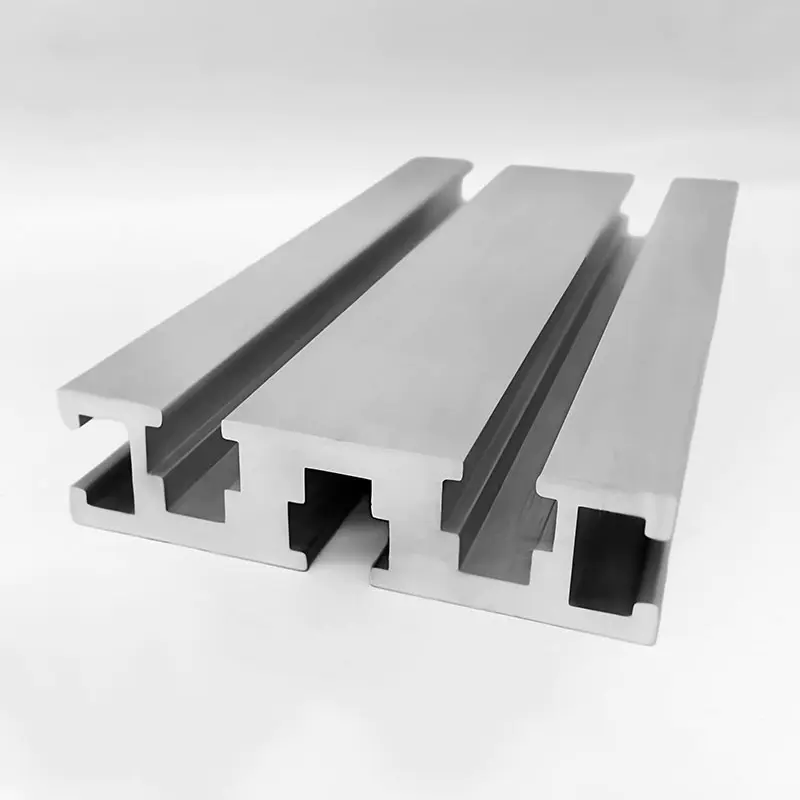
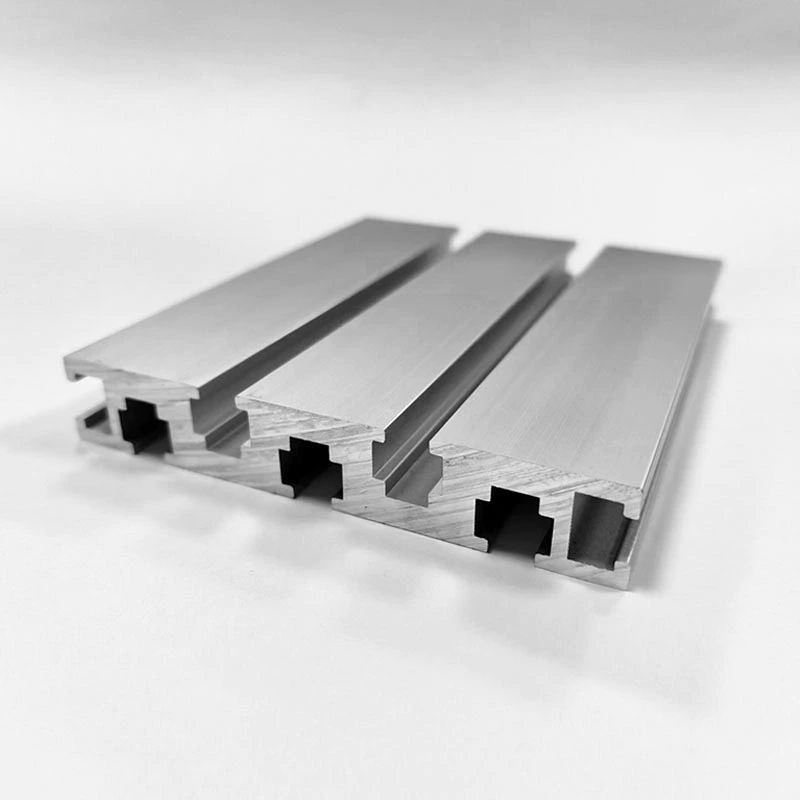
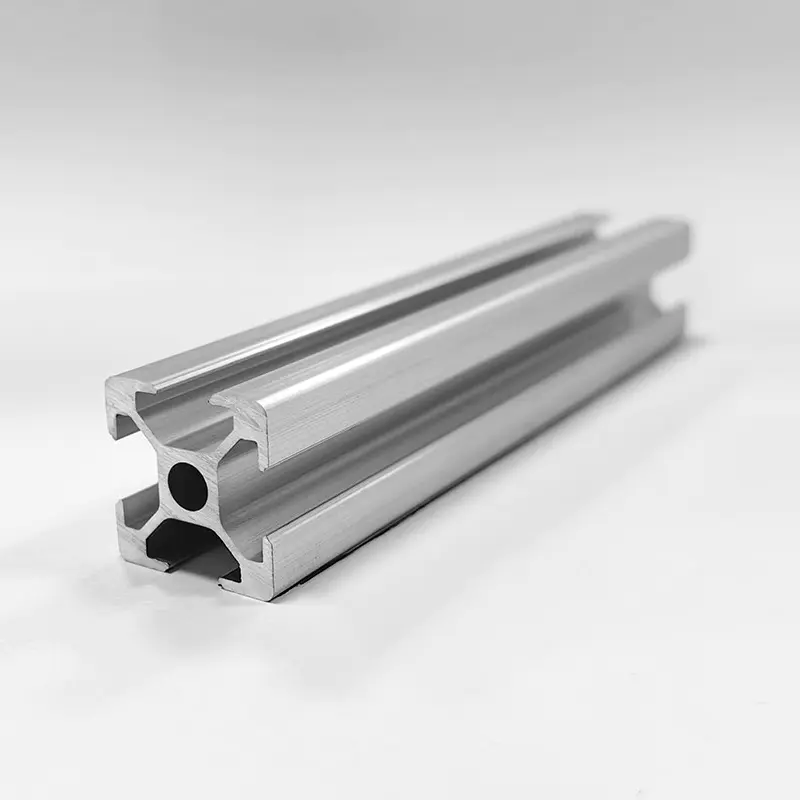
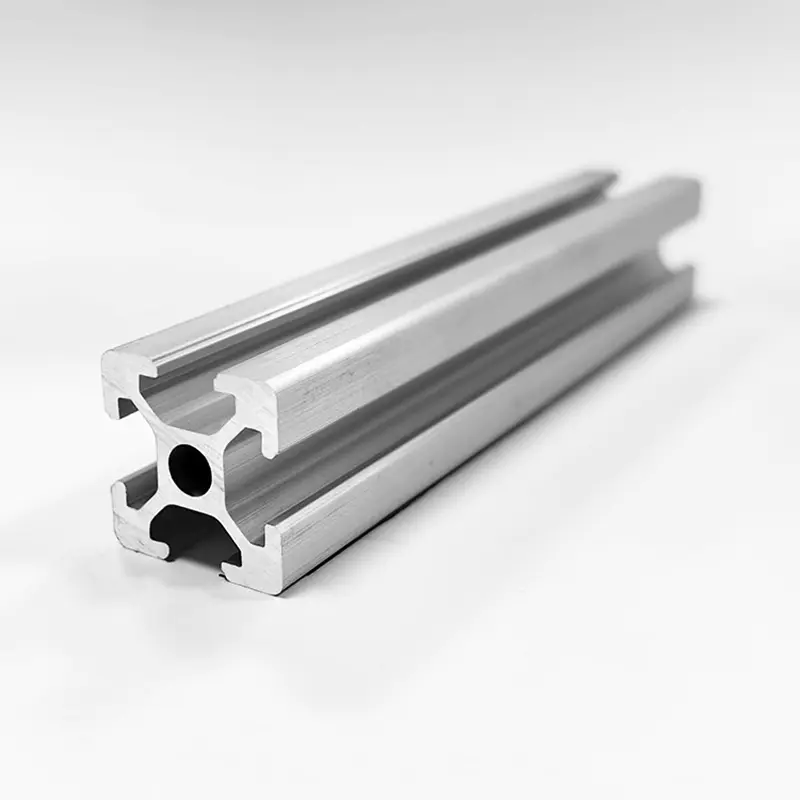
1. Alüminyum Ekstrüzyon Profillerine Giriş
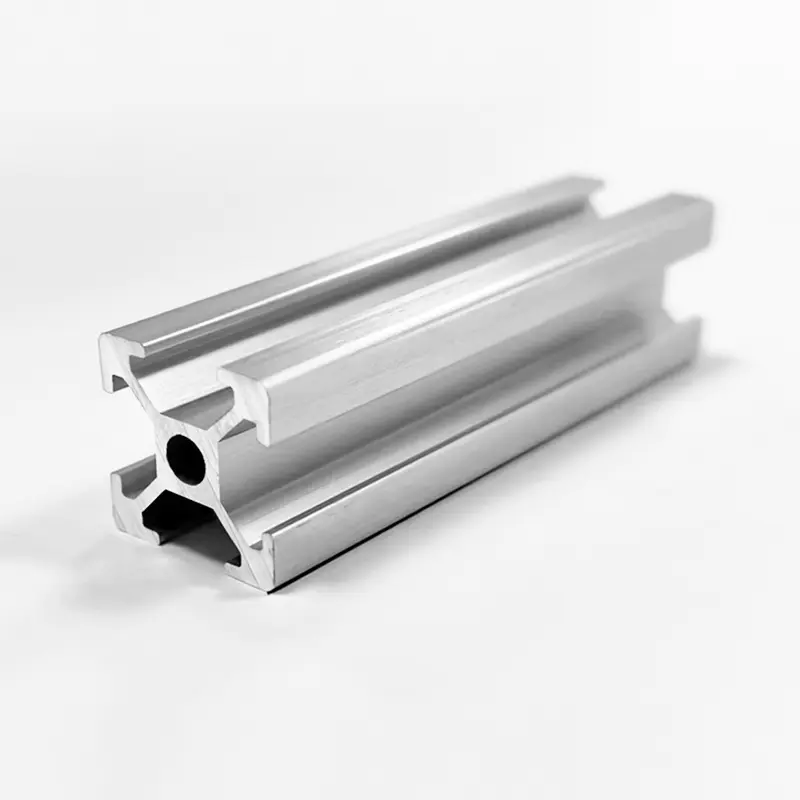
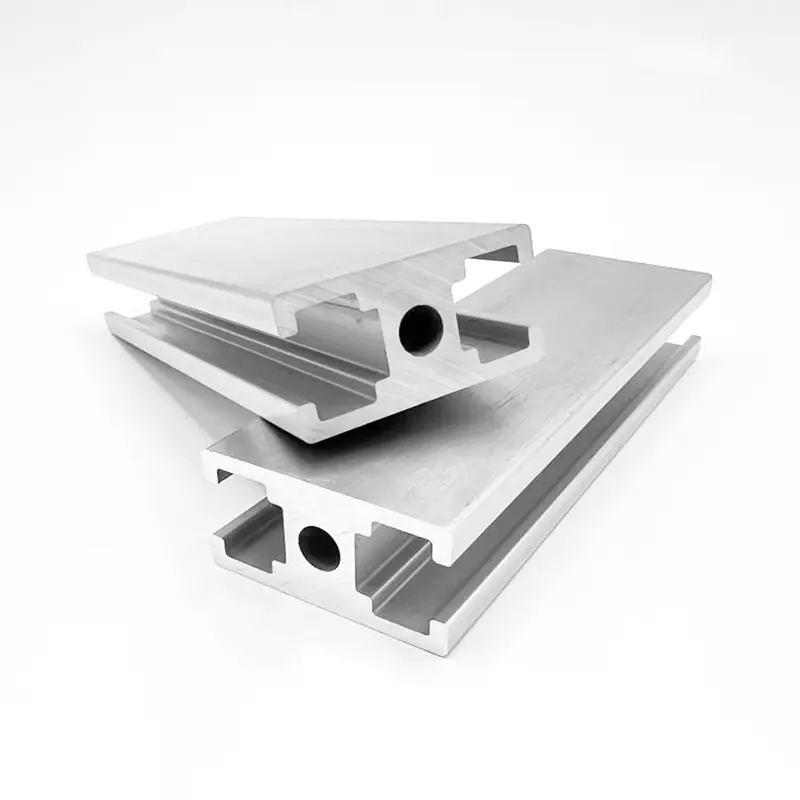
Alüminyum ekstrüzyon profilleri modern mühendislik, inşaat, otomotiv, yenilenebilir enerji ve endüstriyel otomasyonun temel bileşenleri haline gelmiştir. Ekstrüzyon işlemi, ısıtılmış alüminyum alaşımlı kütüklerin aşırı hidrolik basınç altında şekillendirilmiş bir çelik kalıptan geçirilmesini içerir. Bu işlem, hafiflik özelliklerini yapısal dayanıklılıkla birleştiren karmaşık, sabit kesitlere sahip sürekli uzunluklu profiller üretir.
Uluslararası alıcılar, yapı mühendisleri ve orijinal ekipman üreticileri için doğru alüminyum ekstrüzyon profilinin seçilmesi, birçok kritik faktörün değerlendirilmesini gerektirir. Malzeme özellikleri alaşım bileşimi, ısıl işlem temperi, kesit geometrisi ve yüzey bitirme yöntemleri tarafından belirlenir. Yanlış alaşım kalitesinin veya temper tanımının seçilmesi erken mekanik arızaya, estetik bozulmaya, daha yüksek üretim maliyetlerine veya gereksiz montaj zorluklarına yol açabilir.
Bu kapsamlı teknik kılavuz, özellikle 6061, 6063 ve 6005A'ya odaklanarak birincil mimari ve yapısal alüminyum alaşımlarının derinlemesine karşılaştırmalı bir analizini sunar. Tedarik ekiplerinin ve mühendislerin kendi özel uygulama gereksinimleri için en uygun ekstrüzyon profilini seçmelerine yardımcı olmak için kimyasal bileşimleri, mekanik mukavemeti, temper durumlarını, yüzey işleme performansını ve tasarım toleranslarını ayrıştırır.
2. Kimyasal Bileşim ve Metalurji: 6061 vs. 6063 vs. 6005A
Alüminyum ekstrüzyon profilinin performansı, kimyasal bileşimine dayanır. Standart ekstrüde profiller ağırlıklı olarak ana alaşım elementleri olarak magnezyum ve silikon içeren 6xxx serisi alüminyum alaşımlarına aittir. Bu elementler, alaşımı ısıl işleme tabi tutulabilir ve çökelme sertleşmesine duyarlı hale getiren bir bileşik olan magnezyum silisiti (Mg2Si) oluşturur.
2.1 Kimyasal Bileşim Sınırları (ASTM B221 Standardı)
Magnezyum, silikon, bakır, krom ve demirin tam dengesi, her alaşım kalitesinin işleme davranışını, ekstrüzyon hızını, şekillendirilebilirliğini ve yaşlanma sonrası mukavemetini tanımlar.
| Alaşım Sınıfı | Silikon (Si) | Demir (Fe) | Bakır (Cu) | Manganez (Mn) | Magnezyum (Mg) | Krom (Cr) | Çinko (Zn) | Titanyum (Ti) | Alüminyum (Al) |
| 6061 | %0,40 - 0,80 | Maksimum %0,70 | %0,15 - 0,40 | Maksimum %0,15 | %0,80 - 1,20 | %0,04 - %0,35 | Maksimum %0,25 | Maksimum %0,15 | Bakiye |
| 6063 | %0,20 - %0,60 | Maksimum %0,35 | Maksimum %0,10 | Maksimum %0,10 | %0,45 - %0,90 | Maksimum %0,10 | Maksimum %0,10 | Maksimum %0,10 | Bakiye |
| 6005A | %0,50 - 0,90 | Maksimum %0,35 | Maksimum %0,30 | %0,09 - %0,50 | %0,40 - %0,70 | %0,10 - 0,30 | Maksimum %0,20 | Maksimum %0,10 | Bakiye |
2.2 Metalurjik Farklılıklar ve Alaşım Karakterizasyonu
- 6061 Alüminyum Alaşım : Genellikle yapısal alüminyum olarak adlandırılan 6061, kasıtlı olarak bakır (yüzde 0,15 ila 0,40) ve krom (yüzde 0,04 ila 0,35) ilavesinin yanı sıra daha yüksek seviyelerde magnezyum ve silikon içerir. Bakır nihai çekme mukavemetini ve sertliği arttırırken, krom tane yapısını iyileştirir ve ısıl işlem sırasında yeniden kristalleşmeyi kontrol eder. Bununla birlikte, daha yüksek alaşım içeriği, ekstrüzyon sırasında akış stresini arttırır, bu da ekstrüzyon hızını sınırlar ve maksimum kesit karmaşıklığını azaltır.
- 6063 Alüminyum Alaşım : Yaygın olarak mimari alüminyum olarak tanınan 6063, daha düşük magnezyum ve silikon seviyelerine ve sıfıra yakın bakır içeriğine sahiptir. Bu temiz formülasyon, ekstrüzyon sırasında düşük deformasyon direnci sağlar ve karmaşık çok boşluklu kalıplardan düzgün ekstrüzyona olanak tanır. Aynı zamanda ince duvar kalınlıkları ve üstün yüzey düzgünlüğü sağlar, bu da onu anotlama için tercih edilen alaşım haline getirir.
- 6005A Alüminyum Alaşım : 6061 ve 6063 arasında orta konuma yerleştirilmiş olan 6005A, ekstrüde edilebilirlikten önemli ölçüde ödün vermeden mukavemeti ve tokluğu artırmak için kontrollü manganez ve krom içeriği içerir. 6063'e kıyasla üstün bükülme direnci ve darbe dayanımı sunarken, 6061'e göre daha iyi ekstrüzyon hızını korur.
3. Mekanik Özellikler ve Yük Taşıma Kapasitesi Karşılaştırması
Mühendisler, alüminyum alaşımlarını, gerilim altında akma dayanımı, nihai çekme dayanımı, uzama ve yüzey sertliği gibi belirli mekanik yük kriterlerine göre seçmelidir.
3.1 Yaygın Ekstrüzyon Temperleri için Mekanik Özellik Matrisi
Mekanik davranış, alaşım bileşimine ve uygulanan ısıl işlem prosesine bağlı olarak önemli ölçüde değişir.
| Özellik Parametresi | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Yapısal Çelik (Referans) |
| Nihai Çekme Dayanımı (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Akma Dayanımı (%0,2 Ofset, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| Kopma Uzaması (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Brinell Sertliği (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Yorulma Sınırı (MPa) | 60 | 69 | 96 | 85 | 180 |
| Esneklik Modülü (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Yoğunluk (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
3.2 Yapısal Yük Analizi: 6061 ve 6063
- Akma ve Çekme Performansı : 6061-T6, 6063-T6'ya göre yaklaşık yüzde 30 ila 40 daha yüksek akma dayanımı ve nihai çekme dayanımı sergiler. Yapısal çerçeveler, ağır ekipman montajı, otomotiv şasi alt çerçeveleri ve yük taşıyan kafes kirişler için 6061-T6, tasarımcıların güvenlik marjlarını korurken profil duvar kalınlığını azaltmasına olanak tanır.
- Sapma ve Elastik Modül : Hem 6061 hem de 6063, yaklaşık 68,9 Gigapascal'lık aynı elastiklik modülüne sahiptir. Bu, gerilimin akma sınırını aşmadığı saf elastik bükülme koşulları altında, aynı kesit geometrisine sahip 6061 ve 6063'ten yapılmış profillerin tam olarak aynı miktarda sapacağı anlamına gelir. Yüksek mukavemet sertliği artırmaz; sertlik tamamen kesit atalet momenti (I-değeri) ve geometri tasarımıyla yönetilir.
- Yorulma Direnci : 6061-T6, 6063-T6'nın 69 Megapaskal'ına kıyasla 96 Megapaskal'lık bir yorulma dayanımı sağlar. Dinamik döngüsel yüklemeye, döngüsel titreşime veya tekrarlanan yapısal darbelere maruz kalan bileşenler için 6061-T6, mikro çatlamaya ve yorulma arızasına karşı daha uzun ömür sunar.
4. Isıl İşlem ve Temper Tanımları (T4, T5, T6)
Alüminyum ekstrüzyon profilleri nihai mukavemetlerinin önemli bir kısmını yapay yaşlandırma olarak da bilinen çökelme sertleşmesinden alır. Mühendislik çizimlerini okurken ve ham ekstrüzyon sipariş ederken temper tanımlarını anlamak kritik öneme sahiptir.
4.1 Yaygın Ekstrüzyon Temperlerinin Açıklaması
- T4 Temper (Çözelti Isıl İşlemli ve Doğal Yaşlandırmalı) : Alüminyum profil yüksek sıcaklıklarda çözeltiyle ısıl işleme tabi tutulur, söndürülür ve ortam oda sıcaklığında büyük ölçüde stabil bir duruma gelene kadar doğal olarak yaşlanmaya bırakılır. T4 profilleri mükemmel soğuk şekillendirilebilirliği, sünekliği ve bükülebilirliği korur ve bu da onları ekstrüzyon sonrası soğuk bükme, germe veya şiddetli şekillendirme işlemlerine uygun hale getirir.
- T5 Temper (Yüksek Sıcaklıktan Soğutulmuş ve Yapay Yaşlandırılmış) : Profil, ekstrüzyon kalıbından çözelti eşiğinin (yaklaşık 500 santigrat derece) üzerindeki sıcaklıklarda çıkar, hemen pres çıkış masasında hızlı hava soğutmasına veya su sisi söndürmeye tabi tutulur ve ardından yapay bir yaşlandırma fırınına (tipik olarak 4 ila 8 saat süreyle 175 ila 195 santigrat derece) yerleştirilir. T5 temper, termal distorsiyonu ve iç artık gerilimi en aza indirerek, boyutsal stabilitenin çok önemli olduğu ince duvarlı mimari şekiller, kapı çerçeveleri ve giydirme cephe profilleri için idealdir.
- T6 Temper (Çözelti Isıl İşlemli ve Yapay Yaşlandırılmış) : Profiller, ekstrüzyon presinden çıktıktan hemen sonra yoğun basınçlı suyla söndürmeye tabi tutulur veya çevrimdışı bir çözelti fırınında yeniden ısıtılır, suda hızla söndürülür ve ardından bir ısıtma fırınında yapay olarak yaşlandırılır. T6 temper, Mg2Si fazında maksimum çökelme sertleşmesine ulaşarak maksimum çekme mukavemeti, sertlik ve aşınma direnci sağlar.
4.2 Karşılaştırmalı Öfke Özellikleri Matrisi
| Öfke Durumu | Söndürme İşlemi | Yapay Yaşlandırma | Güç Seviyesi | Boyutsal Kararlılık | Soğuk Bükme Performansı |
| T4 | Hızlı Su / Fan | Yok (Doğal Yaş) | Orta | Orta | Mükemmel |
| T5 | Basınçlı Hava / Sis | Var (Standart Fırın) | Orta-Yüksek | Mükemmel | Fuar |
| T6 | Yoğun Su Söndürme | Evet (Uzatılmış Fırın) | Maksimum | Fuara İyi | Sınırlı |
5. Yüzey İşlem ve Kaplama Teknolojileri
Ekstrüde alüminyum profiller, oksijene maruz kaldığında doğal olarak ince bir pasif alüminyum oksit filmi (5 ila 10 nanometre kalınlığında) geliştirir. Bununla birlikte endüstriyel, denizcilik, mimari ve dekoratif ortamlar, korozyon direncini, aşınma direncini, renk bütünlüğünü ve elektrik yalıtımını geliştirmek için tasarlanmış yüzey işlemleri gerektirir.
5.1 Eloksal (Elektrokimyasal Oksidasyon)
Eloksallama, doğal alüminyum oksit kaplamayı entegre, sert, gözenekli bir anodik katman halinde yoğunlaştıran elektrokimyasal bir dönüşüm işlemidir. Profil, doğru elektrik akımı uygulanırken anot olarak sülfürik asit elektrolit banyosuna batırılır.
- Katman Kalınlığı : Standart mimari eloksal aralığı, iç/hafif dış mekan kullanımı için 10 ila 15 mikron ve deniz veya ağır endüstriyel atmosfere maruz kalma için 20 ila 25 mikron arasındadır (Qualanod Class 20/25).
- Renklendirme : Gözenekli oksit film, şampanya, bronz, koyu bronz ve siyah tonları üretmek için metal tuzları (kalay veya kobalt gibi) kullanılarak elektrolitik boyama yoluyla veya organik boya banyosuna daldırma yoluyla renklendirilebilir.
- Alaşım Uygunluğu : 6063, düşük demir ve bakır içeriği nedeniyle eloksal için birinci sınıf alaşımdır ve parlak, berrak, tekdüze bir metalik görünüm sağlar. Buna karşılık 6061, bakır ve krom bileşenli parçacıklar nedeniyle biraz daha koyu, grimsi bir renk tonuna anotlanır.
5.2 Elektrostatik Toz Boya
Toz kaplama, elektrostatik olarak yüklenmiş kuru ısıyla sertleşen polimer tozunun iyice ön işleme tabi tutulmuş bir alüminyum ekstrüzyon profili üzerine püskürtülmesini içerir. Profil daha sonra 180 ila 200 santigrat derece sıcaklıktaki bir kürleme fırınında pişirilir, toz eritilir ve sürekli bir koruyucu tabaka halinde çapraz bağlanır.
- Kaplama Kalınlığı : Standart kuru film kalınlığı 60 ile 120 mikron arasındadır.
- Standartlar : Yüksek performanslı mimari kaplamalar AAMA 2603, AAMA 2604 veya AAMA2605 spesifikasyonlarına (Qualicoat Class 1, 2 veya 3) uygundur.
- Avantajları : Sınırsız renk kullanılabilirliği (RAL renk eşleştirme paleti), çeşitli parlaklık seçenekleri (mat, saten, yüksek parlaklık), dokulu yüzeyler, mükemmel darbe direnci ve organik solvent emisyonlarının ortadan kaldırılması (VOC içermez).
5.3 Elektroforetik Kaplama (E-Kaplama)
Elektroforez, anotlamayı ikincil bir elektro-biriktirilmiş suda çözünür reçine son kat ile birleştirir. Standart anotlamanın ardından ıslak profil, ısıyla sertleştirmeden önce anodik gözeneklerin içinde ve üzerinde tekdüze bir polimer film biriktiren, doğrudan elektrik akımı altında bir akrilik veya epoksi kaplama tankına daldırılır.
- Özellikler : Birleşik katman kalınlığı tipik olarak 15 ila 25 mikrondur. Standart anotlamaya kıyasla yüksek yüzey pürüzsüzlüğü, ultra net metalik parlaklık, yüksek sertlik (3H ila 4H kalem sertliğine kadar) ve üstün kimyasal ve tuz püskürtme direnci sunar.
5.4 PVDF (Poliviniliden Florür) Sıvı Kaplama
Yaygın olarak Kynar 500 veya Hylar 5000 gibi ticari isimler altında anılan PVDF sıvı boya sistemleri, dayanıklı seramik pigmentlerle harmanlanmış floropolimer reçine teknolojisini kullanır. Çok katmanlı bir sistem (astar, renkli kaplama ve isteğe bağlı şeffaf son kat) olarak uygulanan PVDF kaplamalar, atmosferik bozulmaya karşı yüksek direnç sunar.
- Performans : AAMA 2605 performans kriterlerini karşılar. Ultraviyole radyasyona, tebeşirlenmeye, renk solmasına, asit yağmuruna ve deniz tuzu spreyine karşı üstün direnç gösterir.
- Birincil Başvuru : Ağır hava şartlarına maruz kalan yüksek katlı mimari perde duvarlar, anıtsal yapılar ve kıyı sanayi tesisleri.
5.5 Yüzey İşlem Teknik Şartname Matrisi
| Tedavi Yöntemi | Tipik Kalınlık | Korozyon Direnci (Tuz Püskürtme testi) | UV ve Renk Kararlılığı | Çizilme ve Sertlik | Birincil Alaşım Tercihi |
| Temizle Eloksal | 10 - 25 mikron | Mükemmel (1,000 hours) | Olağanüstü | Çok Yüksek (8-9 Mohs) | 6063 (En iyi netlik) |
| Toz Boya | 60 - 120 mikron | Çok İyi (1.000 - 3.000 saat) | İyiden Üstüne | Orta to High | 6063, 6061, 6005A |
| Elektroforez | 15 - 25 mikron | Üstün (2.000 saat) | Mükemmel | Yüksek (3 saat - 4 saat) | 6063 |
| PVDF Kaplama | 30 - 45 mikron | Olağanüstü (4.000 saat) | Maksimum / Unmatched | Orta | 6063, 6061, 6005A |
6. Ekstrüzyon Toleransları, Tasarım Kuralları ve Kalıp Mühendisliği
Verimli bir alüminyum ekstrüzyon profili tasarlamak, profil geometrisini, duvar kalınlığı dağılımını, simetrik ağırlık dengesini ve üretim toleranslarını anlamayı gerektirir. Doğru tasarım kalıp aşınmasını azaltır, malzeme akışındaki bozulmayı önler ve üretim maliyetlerini en aza indirir.
6.1 Boyutsal Tolerans Standartları
Alüminyum ekstrüzyonların uluslararası üretimi, ASTM (Amerikan Test ve Malzeme Derneği) ve EN (Avrupa Standardizasyon Komitesi) gibi kuruluşlar tarafından belirlenen standartlaştırılmış boyut toleranslarını takip eder.
- ASTM B221 / ANSI H35.2 : Kuzey Amerika'daki ekstrüde alüminyum katı, yarı içi boş ve içi boş profillerin boyut toleranslarını yönetir.
- EN 755-9 ve EN 12020-2 : Avrupa mimari ve mühendislik ekstrüzyonları için standart hassas toleransları tanımlar. EN 12020-2, özellikle sıkı montaj toleransları gerektiren yüksek hassasiyetli yapısal profillere uygulanır.
6.2 Temel Ekstrüzyon Tasarım İlkeleri
- Düzgün Duvar Kalınlığı : Kalın ve ince kesitler arasındaki ani geçişler, ekstrüzyon sırasında eşit olmayan soğuma hızlarına neden olur. İnce kesitler hızla soğur ve daha hızlı büzülür; bu da profilin eğrilmesine, görünür dış yüzeylerde çöküntü izlerine ve iç artık gerilime neden olur. Geçiş bölgeleri, adım değişimleri yerine kademeli yarıçapları içermelidir.
- Simetrik Kalıp Akışı : Kesit şekilleri dikey ve yatay merkez çizgilerine göre mümkün olduğunca simetrik olmalıdır. Asimetrik şekiller, çelik kalıp alanında eşit olmayan malzeme akış hızına neden olarak profilin bükülmesine ve eğilmesine neden olur.
- Köşe Yarıçapları : 90 derecelik keskin iç ve dış köşelerden kaçının. İç köşelere minimum 0,5 ila 1,0 milimetrelik bir yarıçapın dahil edilmesi, hem ekstrüzyon kalıp çeliğindeki hem de bitmiş alüminyum profildeki gerilim konsantrasyonlarını azaltır.
- Dil Oranı Sınırı : Dil oranı, açık bir kanalın derinliğine göre genişliğini ifade eder. Derin, dar kanallar çelik kalıp dili üzerindeki kuvveti artırarak kalıbın kırılma riskini artırır. Standart ekstrüzyonlar için dil oranları genellikle 3:1'in altında tutulmalıdır, ancak özel kalıp takım çelikleri kullanılarak 5:1'e kadar oranlar elde edilebilir.
7. İmalatlar, CNC İşleme ve Montaj Teknikleri
Endüstriyel alüminyum profillerin çoğu, hassas uzunluklarda kesme, delme, frezeleme, kılavuz çekme, bükme ve nihai montajlara monte edilmeden önce birleştirme dahil olmak üzere ekstrüzyon sonrası imalat gerektirir.
7.1 Hassas CNC İşleme Özellikleri
- 6061-T6'nın işlenebilirliği : Yüksek yapısal sertlik (95 HBW), yüksek hızlı CNC frezeleme, tornalama ve delme işlemlerine olanak tanır. Talaşlar kesici takımın kenarından temiz bir şekilde kırılır, talaş yığılması önlenir ve üstün işlenmiş yüzey kalitesi elde edilir.
- 6063-T5/T6'nın işlenebilirliği : Daha düşük sertlik (60 ila 75 HBW), kesme hızları, ilerleme hızları ve soğutma yağlaması uygun şekilde kontrol edilmediğinde 6063'ü kesici takımlara yapışabilen yapışkan talaşlara daha yatkın hale getirir. 6063'ün işlenmesi için cilalı kanallara sahip yüksek hızlı tek kanallı veya iki kanallı alüminyum geometrili parmak frezeler önerilir.
7.2 Birleştirme ve Kaynak Teknolojileri
Alüminyum ekstrüzyonlar mekanik bağlantı elemanları, yapısal yapıştırma veya termal kaynak yöntemleri kullanılarak birleştirilebilir.
- Gaz Tungsten Ark Kaynağı (GTAW/TIG) ve Gaz Metal Ark Kaynağı (GMAW/MIG) : 6061 ve 6063 ısıl işleme tabi tutulabilen alaşımlardır. Kaynak sırasında lokalize ısı girdisi, kaynak boncuğuna bitişik bir Isıdan Etkilenen Bölge (HAZ) oluşturur. HAZ'da lokal tavlama meydana gelir ve bu bölgedeki mekanik mukavemet, ana metal değerlerine kıyasla yaklaşık yüzde 30 ila 50 oranında azalır. Yapısal hesaplamalarda bu mukavemet azalması dikkate alınmalı veya kaynak sonrası ısıl işlem ve yaşlandırma uygulanmalıdır. Önerilen dolgu alaşımları arasında genel uygulamalar için 4043 (Al-Si) veya daha yüksek bağlantı sünekliği ve kaynak sonrası anotlama renk uyumu için 5356 (Al-Mg) bulunur.
- Sürtünme Karıştırma Kaynağı (FSW) : Sürtünme karıştırma kaynağı, sürtünme ısısı üretmek için dönen bir alet kullanan, alüminyum profilleri malzemeyi eritmeden plastik olarak birleştiren bir katı hal birleştirme tekniğidir. FSW, sıcak çatlamayı, gözenekliliği ve ciddi HAZ gücü bozulmasını önleyerek vagonlarda, akü tepsilerinde ve deniz güvertelerinde geniş ekstrüzyonlu panel düzeneklerinin birleştirilmesi için idealdir.
8. Endüstri Uygulamasına Göre Teknik Seçim Matrisi
Tasarım mühendislerine ve satın alma yöneticilerine en uygun alaşım, temper ve kaplama kombinasyonunu seçmede yardımcı olmak amacıyla aşağıdaki matris, temel endüstriyel sektörler için önerilen profil özelliklerini vurgulamaktadır.
| Uygulama Sektörü | Özel Uygulama | Önerilen Alaşım ve Temper | Birincil Yüzey İşlemi | Anahtar Mühendislik Sürücüsü |
| Mimari Yapı | Pencere çerçeveleri, kapılar, perde duvarları, mağaza vitrinleri | 6063-T5 / 6063-T6 | Eloksal (15-25um) / Toz Boya / PVDF | Üstün estetik, karmaşık içi boş geometri, korozyon direnci |
| Güneş ve Yenilenebilir Enerji | Güneş paneli montaj çerçeveleri, takip rayları | 6005A-T6 / 6061-T6 | Şeffaf Eloksal (10-15um) | Yüksek mukavemet-ağırlık oranı, rüzgar yüküne dayanıklılık, hızlı saha montajı |
| Otomotiv ve EV | Akü muhafaza çerçeveleri, çarpışma kirişleri, tavan rayları | 6061-T6 / 6005A-T6 | Kromatsız Dönüşüm / E-Kaplama | Darbe enerjisi emilimi, yüksek akma dayanımı, kaynaklanabilirlik |
| Endüstriyel Otomasyon | T-kanallı modüler çerçeveleme, konveyör kılavuzları, robotik köprüler | 6063-T6 / 6061-T6 | Temizle Eloksal | Hassas boyut toleransları, yüzey çizilme direnci, yapısal sağlamlık |
| Elektronik ve HVAC | LED ısı emiciler, invertör muhafazaları, ısı eşanjörleri | 6063-T5 | Eloksal / Elektroforez | Yüksek termal iletkenlik (1200 W/m·K), ince ince kanat ekstrüde edilebilirliği |
| Taşımacılık ve Denizcilik | Kamyon gövde zeminleri, tekne geçitleri, demiryolu iç çerçeveleri | 6061-T6 / 6005A-T6 | Denizcilik Sınıfında Toz Boya / Eloksal | Klorür ortamlarında korozyon direnci, dinamik yorulma dayanımı |
Sıkça Sorulan Sorular
SSS 1: 6061 ve 6063 alüminyum ekstrüzyon profilleri arasındaki temel fark nedir?
Temel fark kimyasal bileşim, dayanıklılık ve yüzey bitirme performansında yatmaktadır. 6061, ilave bakır ve kromun yanı sıra daha yüksek seviyelerde magnezyum ve silikon içerir. Bu, 6061-T6'yı 6063-T6'ya göre yaklaşık yüzde 30 ila 40 daha güçlü kılar ve bu da onu ağır yük taşıyan yapısal uygulamalar için ideal kılar. Buna karşılık 6063, düşük bakır içerikli daha temiz bir bileşime sahiptir; karmaşık veya ince duvarlı şekillere olağanüstü ekstrüde edilebilirlik sunar ve mimari uygulamalar için üstün anodize yüzey kalitesi üretir.
SSS 2: Eloksallı mimari profillerde neden 6061 yerine 6063 alaşımı tercih ediliyor?
6063 alüminyum, neredeyse hiç bakır ve düşük demir içeriği içermez; bu, elektrolitik olarak işlendiğinde oldukça düzgün, berrak, parlak bir anodik oksit filmi oluşturmasına olanak tanır. 6061, ışığı dağıtan ve anotlamadan sonra biraz daha koyu, grimsi veya benekli bir görünüme neden olan mikro bileşenli faz parçacıkları oluşturan bakır (yüzde 0,15 ila 0,40) ve krom içerir. Görsel mimari bileşenler için 6063 üstün yüzey tutarlılığı ve renk parlaklığı sağlar.
SSS 3: Temperleme tanımı alüminyum profilin performansını nasıl etkiler?
Temperleme işaretleri, alüminyum profile uygulanan ısıl işlemi ve mekanik işlemleri gösterir. Örneğin T4 temper, yüksek süneklik ile birlikte orta derecede bir mukavemet sunar ve bu da onu ekstrüzyon sonrası soğuk bükme gerektiren profiller için uygun kılar. T5 temper, ekstrüzyon presinde havayla söndürme ve ardından yapay yaşlandırma ile üretilir ve minimum termal bozulma ile iyi bir mukavemet ve boyutsal stabilite sağlar. T6 temper, agresif su söndürmeyi ve genişletilmiş yapay yaşlandırmayı içerir ve yük taşıyan yapılar için maksimum çekme mukavemeti ve sertliği sağlar.
SSS 4: Alüminyum ekstrüzyon profilleri taşıyıcı çerçevelerde yapısal çeliğin yerini alabilir mi?
Evet, alüminyum ekstrüzyonlar birçok yük taşıma uygulamasında yapısal çeliğin yerini alabilir ve ağırlıkta yaklaşık yüzde 60'lık bir azalma sağlayabilir. Alüminyum kabaca çeliğin yoğunluğuna ve elastik modülüne sahipken (68,9 GPa - 200 GPa), yapı mühendisleri profil kesit derinliğini artırarak ve kesit atalet momentini optimize ederek düşük sertliği telafi edebilir. Alüminyum ayrıca doğal korozyon direnci sağlayarak çeliğin pas korumasıyla ilgili uzun vadeli bakım maliyetlerini azaltır.
SSS 5: Ekstrüde alüminyum profillerde üretim sırasında çarpılma veya bükülmeye neden olan şey nedir?
Çarpılma ve bükülme tipik olarak ekstrüzyon kalıbı alanı boyunca eşit olmayan metal akış hızından, profil kalıptan çıkarken asimetrik kesitler boyunca eşit olmayan soğutmadan veya germe sırasında eşit olmayan gerilim gidermeden kaynaklanır. Düzgün duvar kalınlığına, dengeli kesit simetrisine ve uygun geçiş yarıçapına sahip profillerin tasarlanması, sıkı boyutsal doğruluk toleranslarını koruyarak eşit malzeme akışı ve eşit soğutma sağlanmasına yardımcı olur.
Endüstri Referansları ve Standartları
- ASTM B221 / B221M : Alüminyum ve Alüminyum Alaşımlı Ekstrüzyon Çubuklar, Çubuklar, Tel, Profiller ve Borular için Standart Şartname. ASTM Uluslararası, Batı Conshohocken, PA.
- EN 755 (Bölüm 1-9) : Alüminyum ve Alüminyum Alaşımları - Ekstrüde Çubuk/Çubuk, Boru ve Profiller. Avrupa Standardizasyon Komitesi (CEN), Brüksel.
- EN 12020 (Bölüm 1-2) : Alüminyum ve Alüminyum Alaşımları - EN AW-6060 ve EN AW-6063 Alaşımlarında Ekstrüde Hassas Profiller. Avrupa Standardizasyon Komitesi (CEN), Brüksel.
- Alüminyum Derneği : Alüminyum Standartları ve Verileri (ASD) , Washington, DC
- AAMA 2605 : Alüminyum Ekstrüzyonlar ve Paneller Üzerinde Üstün Performans Gösteren Organik Kaplamalar için Gönüllü Şartname, Performans Gereksinimleri ve Test Prosedürleri. Pencere ve Cam Endüstrisi Birliği (FGIA).
- ASM Uluslararası : ASM El Kitabı, Cilt 2: Özellikler ve Seçim: Demir Dışı Alaşımlar ve Özel Amaçlı Malzemeler. ASM Uluslararası, Malzeme Parkı, Ohio.