Bir makine üreticisi alüminyumun erime noktasını sorduğunda genellikle herhangi bir şeyi eritmeyi planlamıyor. Kaynak çizimini kontrol ediyorlar, döküm mahfazayı belirliyorlar veya ekstrüde profil çerçevenin bir ısı kaynağının yakınına oturabileceğini doğruluyorlar. Cevap basit: saf alüminyum eriyor 660.32°C veya 933,47 K / 1220,58°F. Bu değerin ötesindeki her şey alaşımın kalitesine, ısıtma koşullarına ve kullanılan işleme bağlıdır.
Bu sayı sıradan bir cevaptan çok daha fazlasıdır: Bir parçanın dökümden mi, ekstrüzyondan mı, kaynaktan mı yoksa makineyle mi işlenmesi gerektiğine karar verir ve alüminyumun atölyede neden çelikten farklı davrandığını açıklar. Aşağıdaki bölümler referans değerini, alaşımların bunu bir erime aralığına nasıl genişlettiğini ve bu bilgilerin gerçek üretime nasıl uygulanacağını kapsar.
Bir bakışta alüminyumun erime noktası
Alüminyum, yaygın yapısal metaller arasında en düşük erime noktalarından birine sahiptir. Saf alüminyum için kabul edilen referans değeri:
- 660,32°C (Santigrat derece)
- 933,47 K (Kelvin)
- 1220,58°F (Fahrenheit derece)
Bu değer alüminyum üzerinde yaklaşık �,996 saflıkta ölçülür. Termodinamik anlamda gerçek bir erime noktasıdır: 660,32°C'de katı ve sıvı fazlar dengededir ve ilave ısı, sıcaklığı değiştirmeden katı alüminyumu sıvıya dönüştürür. Ticari saflık dereceleri, döküm alaşımları ve işlenmiş alaşımlar farklı davranır çünkü safsızlıklar ve kasıtlı eklemeler, geçişi bir sıcaklık aralığına yayar.
Döküm, kaynak ve ekstrüzyonda erime noktası neden önemlidir?
Hemen hemen her alüminyum üretim prosesi erime noktasına göre konumlandırılır. Üstünde döküm işleri, altında ekstrüzyon işleri ve yerel olarak kaynak işleri yapılır. Prosesinizin nerede olduğunu bilmek en yaygın kalite hatalarını önler.
Döküm: sıvı fazla çalışma
Döküm, erime noktasını tamamen aşan tek ana prosestir. Basınçlı döküm alaşımları kabaca 680°C ila 740°C arasında tutulur, böylece metal donmadan önce ince kalıp bölümlerini doldurmaya yetecek kadar aşırı ısıya sahip olur. Liquidus dökümhaneye ne kadar kızgın ısının mevcut olduğunu söyler; katılaşma onlara dökümün ne zaman çıkarılacak kadar stabil olduğunu söyler. Yerçekimi ve kum dökümü biraz farklı sıcaklıklarda aynı mantığı takip eder.
Kaynak: pratik sonuçları olan yerel erime
Kaynak, erime noktasının üzerindeki küçük bir bölgeyi ısıtır, ancak alüminyum bunu tek başına sıcaklığın önerdiğinden daha zorlaştırır. Her alüminyum yüzey, kabaca 2072°C'de eriyen ince bir oksit tabakası taşır, böylece alttaki ana metal zaten erimişken oksit kaplama katı kalır. TIG ve MIG kaynaklarının alternatif akım ve oksit temizleme etkisine dayanmasının ve zayıf hazırlıkların oksit kalıntılarına ve gözenekliliğe neden olmasının nedeni budur. Alüminyum ayrıca erimeden önce görsel bir uyarı vermez: çelik gibi kırmızı renkte parlamaz, bu nedenle aşırı ısınmış bir kaynak havuzu herhangi bir belirgin sinyal olmadan çökebilir.
Ekstrüzyon: erime noktasının altında sıcak şekillendirme
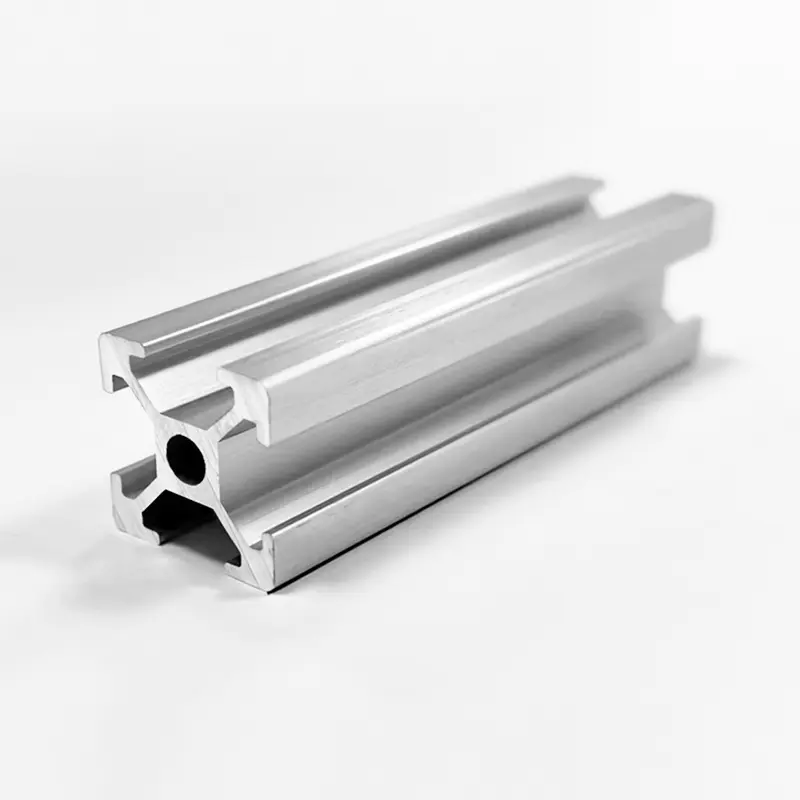
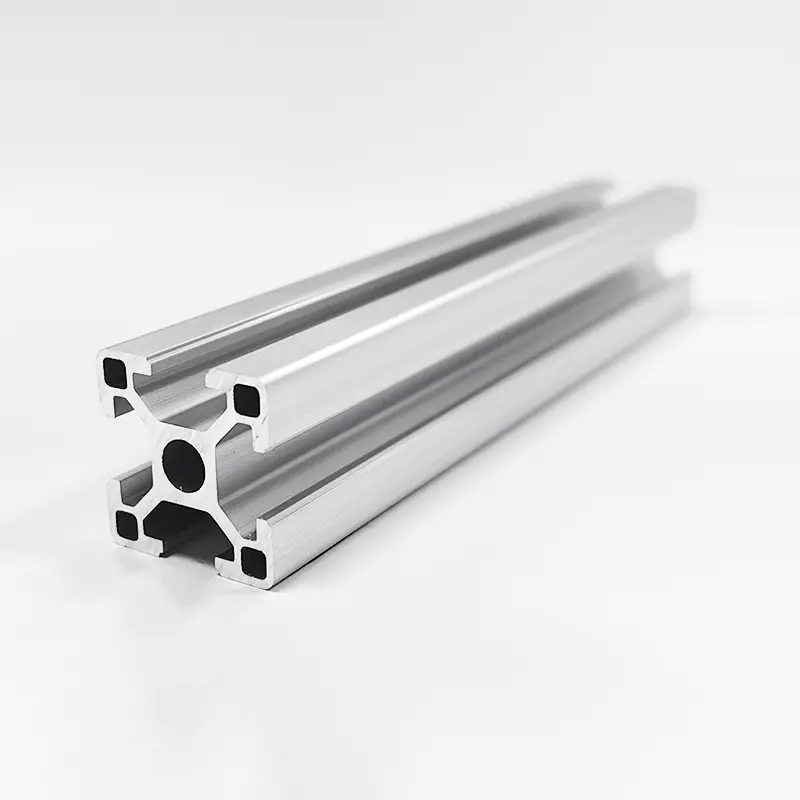
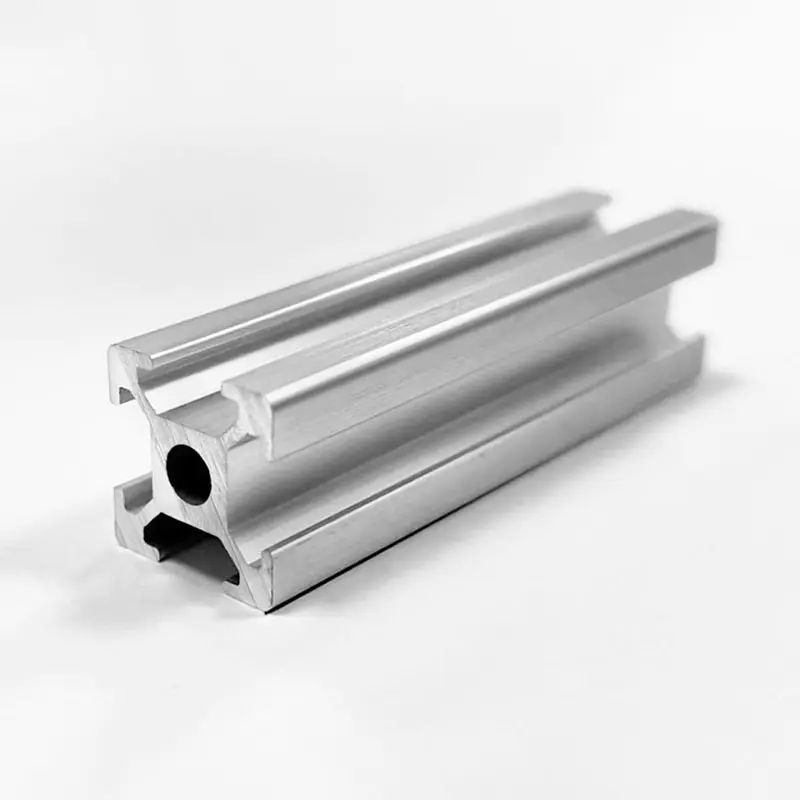
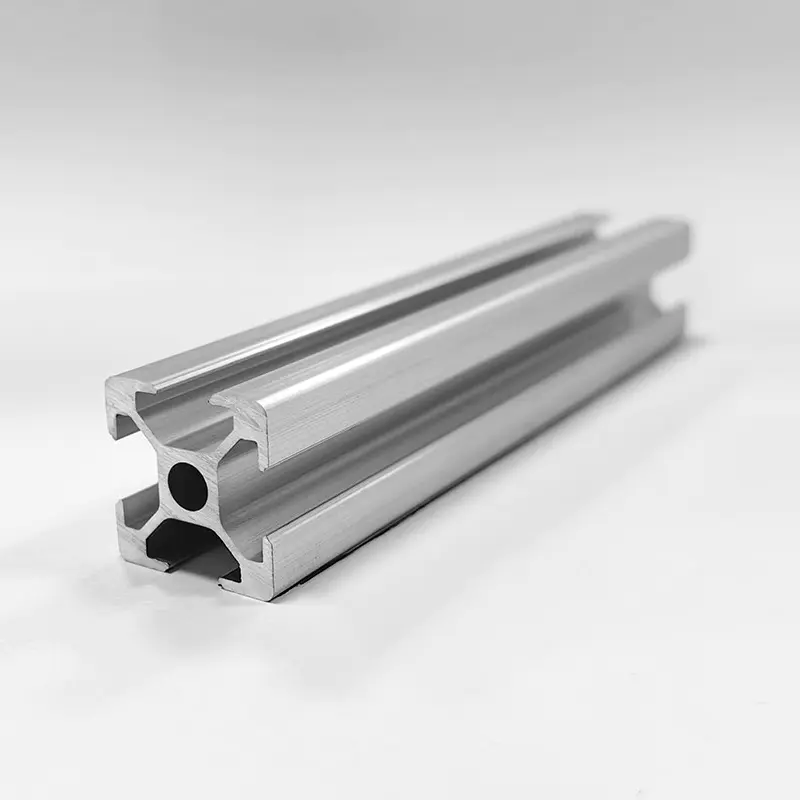
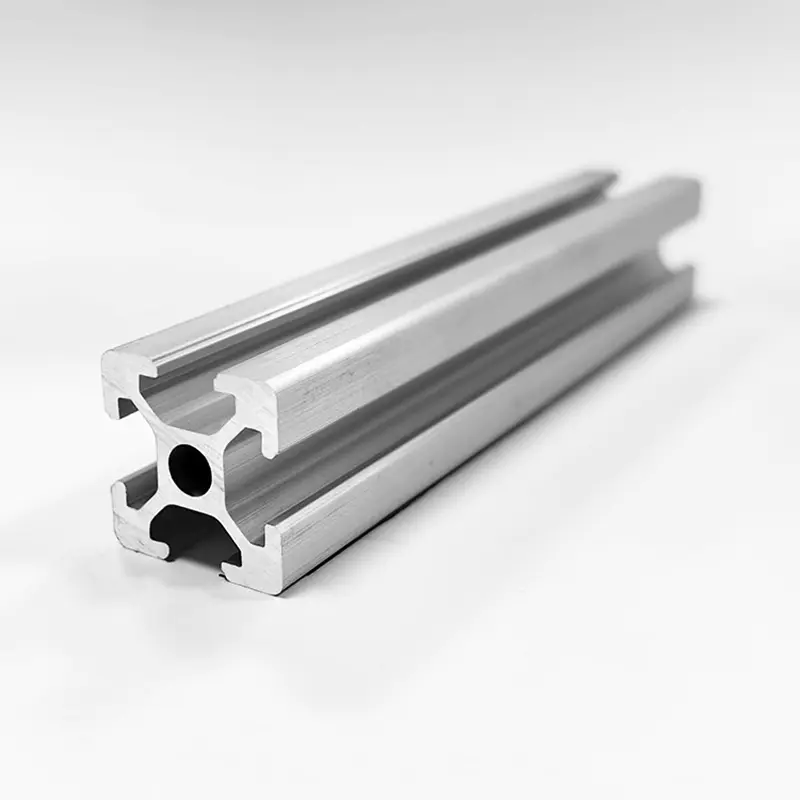
Ekstrüzyon metali kasıtlı olarak katı halde tutar. 6xxx alaşımlarının kütükleri, katılaşmanın çok altında, kabaca 450-500°C'ye kadar önceden ısıtılır, böylece malzeme yumuşak ve plastik hale gelir, ancak hiçbir zaman kısmen erimez. Sıkı toleransları korurken karmaşık kesitlerin bir kalıptan itilmesine izin veren şey budur. Üreticisi olarak endüstriyel alüminyum ekstrüzyon profilleri , kütük sıcaklığını preste en çok kontrol edilen parametrelerden biri olarak ele alıyoruz: çok soğuk olduğunda profil yırtılır, çok sıcak olduğunda yüzey kalitesi düşer ve katılaşma noktasında kesit çatlamaya başlar. Bizim gibi standart çerçeveleme bölümleri için 2020 serisi T-yuvalı alüminyum ekstrüzyon profilleri , kararlı ön ısıtma, kesiti ilk metreden son metreye kadar doğru tutar.
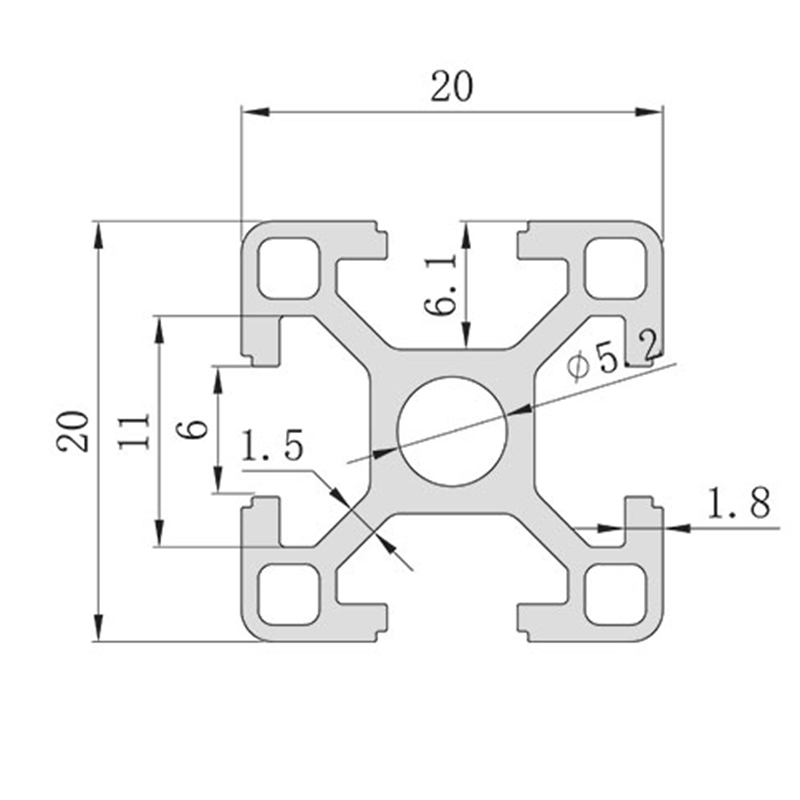 6 mm t yuvalı tasarımlı OEM 2020 serisi alüminyum ekstrüzyon profili Tedarikçiler, Com Shanghai Huishuo Alüminyum Sanayi Technology Co, Ltd, 6mm t-yuvası tasarımına sahip Çin toptan 2020 serisi alüminyum ekstrüzyon profilidir ... Ürünü Görüntüle →
Solidus ve Liquidus: Alaşımlar erime noktasını nasıl genişletir?
Saf alüminyum tek bir keskin sıcaklıkta erir. Alaşım elementleri eklenir eklenmez geçiş bir aralığa yayılır. katılaşma alaşımın hala tamamen katı olduğu en yüksek sıcaklıktır; the sıvılaşma tamamen sıvı olduğu en düşük sıcaklıktır. İkisi arasında katı ve sıvı fazların bir arada bulunması dökümde normal, ancak ısıl işlem ve kaynakta tehlikelidir.
Tablo 1. Yaygın alüminyum alaşımları için tipik erime aralıkları. Değerler tam bileşime ve kıvama göre biraz değişir; daima değirmen sertifikasına bakarak onaylayın. | Alaşım | Öfke | Katılaşma (°C) | Sıvılaşma (°C) | Tipik uygulama |
| 6063 | T5 / T6 | 615 | 655 | Ekstrüde profiller, çerçeveler, mimari kesitler |
| 6061 | T6 | 582 | 652 | Yapısal bölümler, kaynaklı montajlar |
| 5052 | H32 | 607 | 649 | Deniz panelleri, sac işleri |
| 7075 | T6 | 477 | 635 | Yüksek mukavemetli havacılık bileşenleri |
| A356 | T6 oyuncu kadrosu | 574 | 610 | Döküm tekerlekler, pompa gövdeleri |
Yayılmaya dikkat edin: 6061, 652°C'ye kadar tamamen sıvı olmasa da, 582°C'nin üzerinde kısmen erimiştir. Sıcak çatlamayı önlemek için ekstrüzyon kalıpları katılaşmanın altında kalır. Isıl işlemde katılaşmanın aşılması, parçanın mekanik özelliklerini kalıcı olarak yok eden yeni başlayan erimeye neden olur.
Alüminyumun erime noktasını etkileyen faktörler
Çeşitli gerçek dünya değişkenleri, teorik erime noktasının atölyedeki davranışını değiştirir.
Alaşım elementleri
Silikon ve bakır, erime aralığını diğer yaygın katkılardan daha fazla düşürür. Alüminyum-silikon ötektiği yaklaşık 577°C'de kabaca �,6 silikonla bulunur; bu nedenle çoğu döküm alaşımı, işlenmiş alaşımların hala katı olduğu sıcaklıklarda işlenebilir kalır. Magnezyum ve çinko da Tablo 1'deki 7075 satırının gösterdiği gibi katılaşmayı bastırır. Bu nedenle alaşım seçimi süreç seçiminden ayrılamaz.
Saflık seviyesi
�,99 saflığa sahip alüminyum, 660,32°C derecenin çok küçük bir kısmı içinde erir. �,5-99,8'lik ticari saflık dereceleri, geçişi birkaç derece genişleten eser demir ve silikon içerir. Çoğu yapısal iş için fark ihmal edilebilir düzeydedir, ancak sert lehimleme ve hassas döküm için dolgu maddesi seçimini ve ıslatma sürelerini değiştirir.
Oksit tabakası
Alüminyum oksit, yaklaşık 2072°C'de, altındaki metalden yaklaşık üç kat daha yüksek bir sıcaklıkta erir. Kaynak ve lehimleme sırasında tabakanın kırılması veya çıkarılması gerekir, aksi takdirde erimiş metal bağlantıyı ıslatamaz. Döküm için eritme sırasında, oksit tabakası üstte yüzer ve sıyırılabilir, ancak aynı zamanda eriyik içine karıştırıldığında gazı ve kalıntıları da hapseder. Oksit tabakası metalin erime noktasını değiştirmez, ancak alüminyumun kaynaklanmasının çeliğe göre daha zor olmasının ana nedeni budur.
Basınç ve ısıtma hızı
Mühendislik açısından ne basıncın ne de ısıtma hızının alüminyumun erime noktası üzerinde pratik bir etkisi yoktur. Basınç etkileri yalnızca özel yüksek basınç araştırmalarında ortaya çıkar ve ısıtma hızı, denge değerinin kendisini değil, geçişi ne kadar doğru gözlemlediğinizi etkiler. Pirometre okumasına değil, malzeme veri sayfasına güvenin.
Alüminyum profiller ve çerçeveler için erime noktası ne anlama gelir?
bir için alüminyum profil çerçeve erime noktası neredeyse hiçbir zaman tasarım sınırı değildir. Çerçeveler erimeye değil, bükülmeye, akma mukavemetine ve bağlantı sertliğine karşı tasarlanmıştır. Sıcaklık hâlâ iki açıdan önemlidir.
İlk olarak, kabaca 250-300°C'nin üzerindeki sürekli servis, standart 6xxx temperlerini erime meydana gelmeden çok önce yumuşatır: eskime etkileri tersine döner, mukavemet düşer ve kenetlenmiş bağlantılar sürünebilir. İkincisi, bir çerçeve üzerinde gerçekleştirilen herhangi bir kaynak veya sert lehimleme, ısıdan etkilenen bölgeyi tavlayan yerel erimeye neden olur. Bir makine çerçevesinin kaynaklı bir bağlantının yakınında yük taşıması gerekiyorsa, kaynaktan sonra yeniden yaşlandırın veya bağlantıyı yeniden tasarlayın.
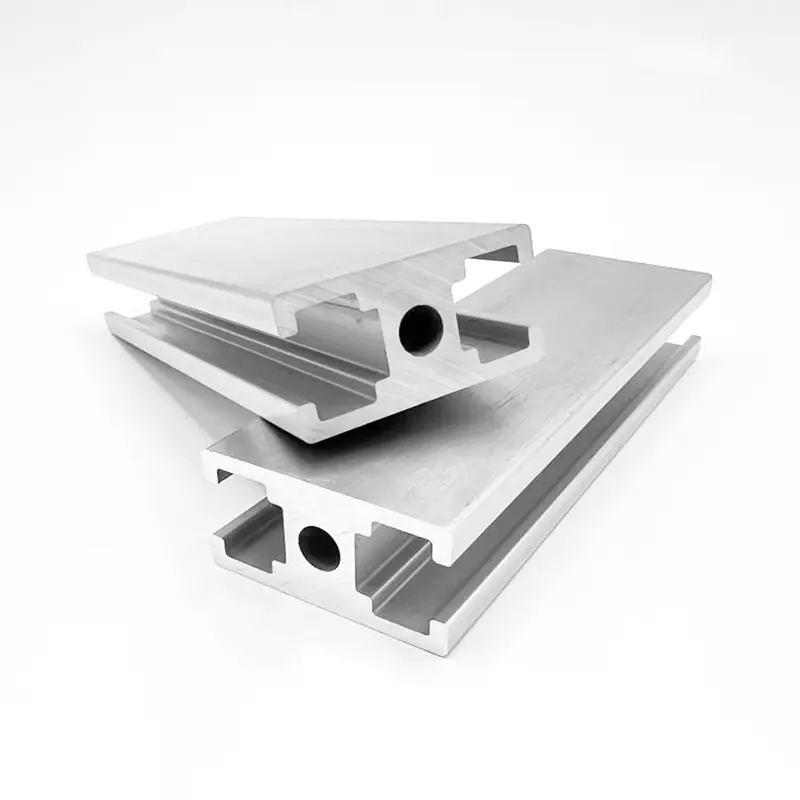
Titreşimli veya noktasal yüklere sahip yük taşıyan yapılar için alüminyumun düşük elastik modülü, kesit sertliğinin işi yaptığı anlamına gelir. Genellikle aşağıdaki gibi daha ağır duvar bölümlerini öneriyoruz: kalınlaştırılmış yük taşıyan 4040 T-yuvalı alüminyum profiller Daha güçlü alaşımlarla telafi etmek yerine, kaynak davranışı veya erime özellikleri değişmeden çerçeve daha sert hale gelir. Seri ve yük sınıflarını karşılaştırdığınızda pratik bir mühendislik kılavuzu ortaya çıkar. T-yuvası alüminyum ekstrüzyon sistemleri Erime sıcaklıklarını yeniden kontrol etmekten daha fazla tasarım süresi tasarrufu sağlar.
 OEM HS-8-4040B Kalınlaştırılmış Yük Taşıyan T Yuvası 4040 Alüminyum Profil, 2,5 mm Duvar T Shanghai Huishuo Alüminyum Sanayi Technology Co, Ltd Çin toptan HS-8-4040B Kalınlaştırılmış Yük Taşıyan T-Yuvası 4040 Alüminyum Profil... Ürünü Görüntüle →
Alüminyum ve diğer yaygın metaller: 660°C neden önemlidir?
Tablo 2. Karşılaştırma için yaygın olarak kullanılan mühendislik metallerinin yaklaşık erime noktaları. | maden | Erime noktası (°C) | Erime noktası (°F) | Alüminyum ile karşılaştırma |
| Çinko | 419.5 | 787 | Daha düşük; çeliği galvaniz kaplama olarak korur |
| Magnezyum | 650 | 1202 | Benzer; hafif dökümlerde kullanılır |
| Alüminyum (saf) | 660.3 | 1220.6 | Referans |
| Pirinç (tipik) | 900-940 | 1650-1720 | Daha yüksek; dökümü ve işlenmesi daha zor |
| Bakır | 1084.6 | 1984 | Çok daha yüksek; mükemmel iletkenlik |
| Paslanmaz çelik | 1400-1450 | 2550-2640 | Çok daha yüksek; yüksek sıcaklıkta servis |
| Yumuşak çelik | 1370-1510 | 2500-2750 | Çok daha yüksek; yapısal varsayılan |
Bunun en önemli sonucu ise ekonomiktir. Alüminyumun makul erime aralığı, ekstrüzyon ve basınçlı dökümü hızlı ve ekonomik kılan şeydir. Çelik ve paslanmaz çeliğin eritilmesi ve şekillendirilmesi için çok daha fazla enerjiye ihtiyacı vardır; bu nedenle ağır yapısal işler hala çeliği tercih ederken, hafif çerçeveler, muhafazalar ve ısı dağıtan bileşenler alüminyumu tercih etmektedir. Aynı sıcaklık sınırı, alüminyumun yaklaşık 300°C'nin üzerinde sürekli hizmette yeri olmadığı anlamına gelir: erimez ancak yük altında temperini kaybeder ve sürünür.
Alüminyumla çalışmak için pratik çıkarımlar
Erime noktasını yalnızca fırında değil tasarım ofisinde de kullanın:
- Erime aralığını bir tasarım sınırı olarak değil, bir süreç sınırı olarak ele alın. Akma dayanımı ve sürünme davranışı yapısal uygulamaları yönetir.
- Kaynaklı montajlar için, uyumlu dolgu metali ile 6xxx alaşımları kullanın ve ısıdan etkilenen bölgenin mukavemet kaybını kabul edebileceğini doğrulayın.
- İşlenmiş parçalar için erime söz konusu değildir. Kesme işlemi 660°C'nin çok altında gerçekleşir, ancak kontrolsüz ısı boyut kaymasına ve takım aşınmasına neden olur; bu nedenle kesme sıvısını ve beslemeyi herhangi bir hassas iş gibi yönetin.
- Genel bir tablodan erime aralığını asla tahmin etmeyin. Özellikle dökümler ve sert lehimli montajlar olmak üzere her ısı için bir değirmen sertifikası veya veri sayfası talep edin.
- İnce alüminyum talaşlarını ateşleme kaynaklarından uzak tutun. İnce bölünmüş alüminyum tozu, toplu erime noktasının çok altında tutuşabilir.
Üretim tesislerimizde bir parçanın yapılıp yapılamayacağına değil, nasıl yapılacağına erime noktası karar verir. Eğer bir geometrinin dökümü gerekiyorsa, onu kontrollü parametrelerle sıvılaşmadan soğutuyoruz. Kaynak yapılması gerekiyorsa lokal ısı girdisini yönetiyoruz. Eğer işlenmesi gerekiyorsa uygularız CNC alüminyum işleme kontrollü ilerlemeler, hızlar ve soğutma sıvısı akışıyla.
 Toptan CNC Alüminyum İşleme Fabrikası, Üreticiler Shanghai Huishuo Alüminyum Sanayi Technology Co., Ltd., Çin CNC Alüminyum İşleme üreticileri ve CNC Alüminyum İşleme gerçeğidir... Ürünü Görüntüle →
Saf alüminyumun 660,32°C'de eridiğini bilmek işin kolay kısmıdır. Gerçek mühendislik sorusu, ihtiyacınız olan parçayı hangi alaşımın, hangi prosesin ve hangi sıcaklık penceresinin ürettiğidir. Alaşım serisiyle başlayın, katılaşma ve sıvılaşmayı kontrol edin ve sürecin takip etmesine izin verin.